可以——护肤品找代工厂做,批次之间的色差是可以控住的,但它通常不是靠"嘱咐工厂仔细点"实现的,而是靠三件品牌方自己能掌控的事:先封存一份双方都认可的基准样,在需求清单里写清目标色和可接受的容差,再把影响颜色的关键变量——原料批次和工艺条件——管起来。这三件事做到位,哪怕隔了大半年翻单,颜色也能和当初确认的那批对上。
批次之间的色差到底从哪里来?
大多数色差不是灌装线上出的错,而是几处正常的微小波动叠加起来的。搞清楚来源,才知道力气该花在哪。
- 原料批次波动。植物提取物、天然来源氧化铁,以及某些久放会泛黄的油脂,本身都带着底色;同一原料换一批号,成品颜色就可能悄悄偏移。
- 颜料分散差异。同一支颜料分散浆,不同生产批在粒径或浓度上可能略有差别,这点差别会直接体现在成品上。
- 工艺条件。搅拌时间、剪切强度、温度、均质压力都会影响颜料分散的均匀程度;pH 变化还会改变部分着色剂的显色。
- 储存与包材。光照、温度以及个别包材的色迁移,会在货架期内慢慢改变外观色,和出厂那批不完全是一回事。
- 只靠肉眼。在普通灯光下凭眼睛判断颜色,是整条链路里相当薄弱的一环——不同人、不同时间结论都不一样,这正是要用仪器的原因。
为什么一定要留"确认样"?
确认样(有的工厂叫签样)是首样经品牌和工厂双方书面确认后封存下来的一份基准。之后每一批都拿它来比对,而不是凭记忆或照片。实际运作里,工厂通常还会为每批留样,万一出现颜色客诉可以回溯当时发出的究竟是什么。确认样就是双方比对时的客观基准;没有它,"感觉不太一样"就无从判定。
色差容差该怎么定才管用?
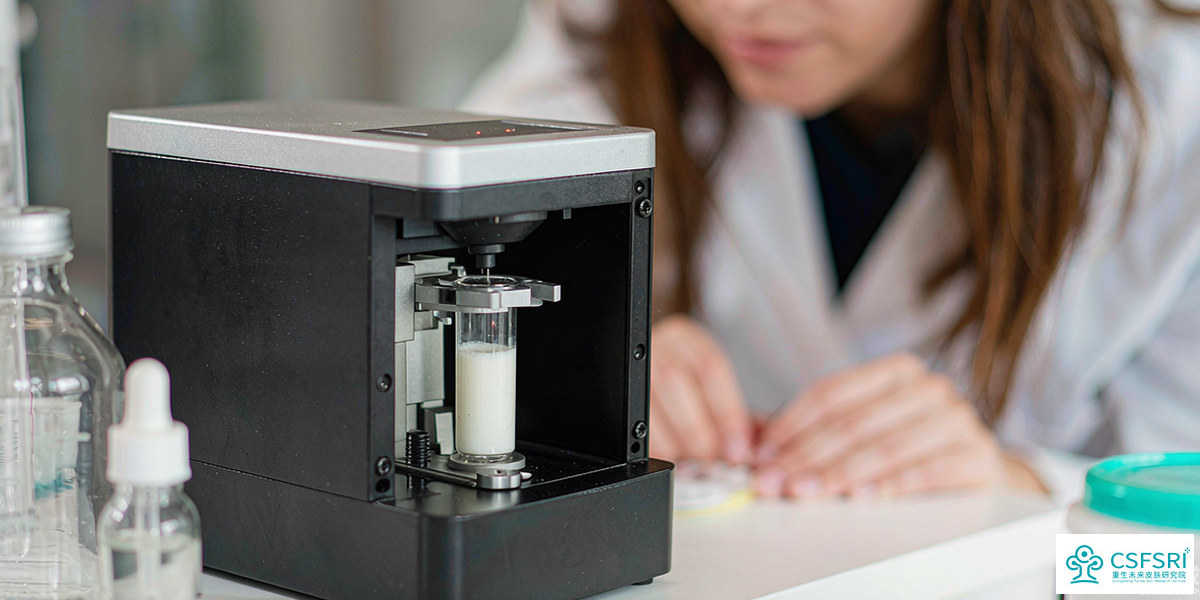
颜色可以用分光测色仪以 CIELAB 体系测出,两批之间的差异用 ΔE(Delta E)来表示。具体接受多大的 ΔE,是品牌和工厂按产品定位一起商定的——并没有一个放之四海皆准的数字,对天然色泽明显的产品卡得太死反而不现实。比数字更重要的是测量方式要一致:同一台仪器、同一光源(通常用 D65)、同样的测量几何条件和同样的样品制备方法。目视容差也要提前约定,用大白话讲清楚,比如"在标准光源和 daylight 下,正常视距内看不出明显差别"。
需求清单里要写清哪几件事?
颜色一致性是在生产前落进纸面的,不是上线后临时抓的。一份能用的规格至少覆盖下面几项。
| 项目 | 要定义什么 |
|---|---|
| 目标色标准 | 提供主标准样或明确的色坐标(如 CIELAB 值、相近的潘通号),不要只写"和上次一样"。 |
| 容差与判定 | 可接受的偏差、用什么仪器、什么光源、什么几何条件、样品怎么制备。 |
| 关键原料 | 对颜色敏感的输入(着色剂、植物提取物、易黄变油脂)尽量指定供应商或锁定批次。 |
| 工艺窗口 | 对颜色敏感的工序(分散、均质、加热)写明允许的参数范围。 |
| 翻单控制 | 约定每批都和确认样比对,必要时要求产前样或出货前样。 |
翻单之后颜色会不会跑?
翻单才是真正考验一致性的时候。就算配方锁死,原料换了一批新号,或者排产到了不同的时段,都可能带来细微偏移。实用的控制手段很朴素:锁定或预先核准对颜色敏感的原料,每批翻单都和确认样比对,风险高时要求产前样或出货前样,并且每批都留样。这些都不需要什么高招,关键是把约定写下来、执行到位。
颜色还涉及合规吗?
让颜色对得上,是品牌和工厂之间的质量与合同约定。另一回事是:所用色粉和着色剂必须来自目标市场许可的着色剂清单——美国、欧盟、中国各自有允许使用的着色剂规定,由配方方负责合规。这是和"批次色差控多紧"相互独立的法规要求。选料阶段就和工厂确认好允许的着色剂,比等批次做出来再去补救要稳妥得多。
如果你正准备和代工厂做一款带色调、或含天然色泽的产品,我们的技术团队可以在首批生产前帮你把颜色规格写清楚——目标色、容差和原料控制,让后续翻单都稳稳对色。